打孔布饰褶皱形成的根本原因解析
打孔布饰在加工过程中出现褶皱不匀,往往源于面料在受力状态下产生的应力集中。当布料穿过打孔模具或受到夹具固定时,纤维结构受到局部拉伸,若张力分布不均,冷却或定型后便会形成永久性扭曲。这种现象在丝绸、雪纺等轻薄面料中尤为明显,因为这类材料延展性高,对外力极其敏感。若操作者未能精准计算布料与模具之间的间隙,或者在推送布料时速度过快,极易导致局部堆积,进而形成难以消除的波浪状褶皱。
此外,环境湿度与温度变化也会间接影响布饰的平整度。高湿度环境下,天然纤维吸湿膨胀,尺寸稳定性下降,此时进行打孔固定,一旦环境迅速干燥,布料收缩不均便会加剧褶皱。若使用的固定夹材质过硬或表面缺乏防滑处理,夹持力过大会直接压伤纤维,过小则导致布料在加工过程中发生微位移。这种微观层面的错位,在成品展示时会被放大为肉眼可见的不平整,严重影响整体视觉效果和工艺质感。
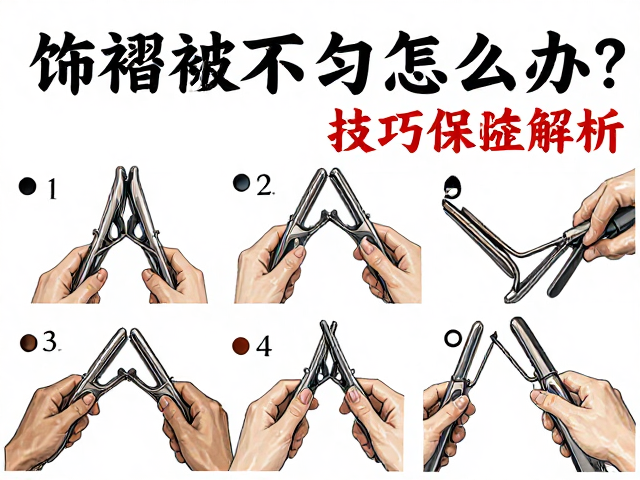
固定夹的选择标准与力学应用技巧
选择合适的固定夹是解决褶皱问题的核心环节,夹持点的分布必须严格遵循力学平衡原则。对于大面积打孔布饰,建议采用多点分散固定法,而非单点或双点夹持。夹子应分布在布料的受力对称轴上,确保每一侧的夹持力大小一致。实际操作中,可使用带有压力缓冲垫的专用夹具,缓冲垫能增加接触面积,降低单位压强,从而减少对布料的局部损伤。夹持力度应以布料不滑动且不产生明显形变为宜,通常需要通过试夹不同厚度废料来摸索最佳力度阈值。
在夹持过程中,夹子的开口方向应与布料的主要受力方向垂直,以提供最大的抗剪切力。对于带有预褶皱设计的布饰,固定夹应避开褶皱根部,夹在褶皱平缓过渡区域,防止夹痕干扰设计线条。若处理长条形布饰,可采用“Z”字形或“U”字形夹持路径,分散长距离拉伸带来的应力。同时,保持夹具清洁,避免夹口残留胶渍或灰尘,这些异物会增加摩擦系数,导致布料在夹持点发生粘连或滑移,进而引发新的褶皱。
加工过程中的动态调整与避坑细节
打孔作业并非静态过程,操作者的手法节奏直接影响最终平整度。在推进布料时,应保持匀速、平稳,避免忽快忽慢导致的拉扯不均。遇到阻力较大时,不可强行硬推,而应暂停动作,检查夹持是否松动或布料是否卡滞。建议在打孔前进行预拉伸处理,即在低压状态下对布料进行轻微牵引,释放内部残余应力,但需注意拉伸幅度需控制在面料弹性范围内,避免过度拉伸导致纤维断裂或不可逆变形。
操作台面必须保持绝对平整且清洁,任何微小的颗粒或凹陷都会在布料与台面接触面形成支撑点,导致布料悬空或局部受力。若使用热定型工艺,需严格控制升温速率,快速升温会导致布料内外层温差过大,引发收缩不均。此外,避免在夹持状态下对布料进行大幅度弯折或扭转,这种动作会在夹点周围形成放射性褶皱。完成打孔后,不要立即移除夹具,应让布料在夹持状态下自然冷却或静置规定时间,使纤维结构在稳定状态下完成定型,随后轻柔取下,避免撕扯造成二次损伤。